Plan de contrôle qualité des batteries externes: IQC, IPQC, OQC and AQL
A power bank quality control plan defines incoming checks (IQC), assembly controls (IPQC), finished-unit tests and outgoing lot inspection (OQC). For each check, agree on the method, frequency, acceptance limit and record. Use AQL sampling for suitable lot-inspection items, alongside the product’s required safety and functional controls.
Ces contrôles ont des rôles différents. L’échantillonnage AQL ne remplace ni les contrôles de polarité à 100%, ni la maîtrise du firmware, ni la qualification de sécurité. Une inspection finale ne peut pas non plus reconstituer les preuves perdues lorsque des lots de cellules sont mélangés ou que les réglages de soudage ne sont pas enregistrés. Pour un acheteur OEM, l’objectif concret est de disposer d’une chaîne traçable, de la spécification approuvée au carton expédié.
Buyer checklist: agree these acceptance rules before production
Use this checklist with the approved product specification. Enter project-specific limits and responsibilities; the table does not prescribe one AQL or test limit for every power bank.
| Décision | Éléments à définir | Preuves à conserver |
|---|---|---|
| Approved construction | SKU, cell, PCBA, firmware, cable and artwork revisions | Signed specification and approved sample record |
| Inspection coverage | Checks on every unit, sampled checks and qualification tests | Control plan with method, frequency and responsible person |
| Performance limits | Capacity, charging profiles, sustained output and temperature conditions | Measured results linked to sample and equipment IDs |
| Lot acceptance | Lot definition, defect classes, standard/edition, sampling plan and acceptance/rejection numbers | Random-sample selection and complete OQC report |
| Failure response | Quarantine, sorting or rework, reinspection and release authority | Original failure, corrective action and retest records |
| Traceability and changes | Component-lot links and written approval for affected changes | Batch records and approved change notices |
Review YULIDA’s factory processus de contrôle qualité ou request the inspection scope and available records for your model.
Que couvre un plan de contrôle qualité des batteries externes ?
Un plan de contrôle utilisable précise ce qui est vérifié, à quel moment, selon quelle méthode de mesure, qui prend la décision et ce qui se passe en cas d’échec. Il s’applique à la référence SKU et à la révision de production exactes, pas simplement au nom d’une gamme figurant sur un devis.
Le plan couvre généralement :
- Les fournisseurs, les matériaux et les spécifications de composants approuvés.
- L’inspection à réception et la traçabilité des lots.
- L’approbation de la première pièce au démarrage de la ligne et après un changement de série.
- Les paramètres d’assemblage maîtrisés et les contrôles en cours de fabrication.
- Les fonctions contrôlées à 100% en fin de ligne, que chaque unité doit valider.
- Les contrôles par échantillonnage des performances, de la qualité de réalisation et de la fiabilité.
- L’inspection aléatoire finale et l’autorité habilitée à autoriser l’expédition.
- La maîtrise des produits non conformes, les retouches et la réinspection.
- La maîtrise des modifications techniques et la conservation des enregistrements.
Chaque point doit comporter une exigence mesurable. « Aspect satisfaisant » reste vague. « Aucun jeu supérieur à l’échantillon limite approuvé ; position du logo dans la tolérance du plan ; aucune arête vive exposée » donne à l’inspecteur des critères applicables.
Quelle est la différence entre IQC, IPQC et OQC ?
IQC, IPQC et OQC désignent des inspections à différents stades de la production. Ils doivent reposer sur la même spécification produit, les mêmes définitions de défauts et la même identification des échantillons.
| Étape | Question principale | Contrôles courants des batteries externes | Décision |
|---|---|---|---|
| IQC : contrôle qualité à réception | Ces matériaux et composants sont-ils ceux qui ont été approuvés, et peuvent-ils être autorisés pour la production ? | Identification et lot des cellules, tension à vide, dimensions, révision de la PCBA, contrôles des connecteurs et câbles, pièces plastiques, étiquettes et emballage | Libérer, mettre en quarantaine ou rejeter le lot reçu |
| IPQC : contrôle qualité en cours de fabrication | La ligne fabrique-t-elle le produit selon le procédé approuvé ? | Première pièce, appairage des cellules, paramètres de soudage, brasage, positionnement de l’isolation, firmware, couple de serrage, adhésif et contrôles d’assemblage | Poursuivre, arrêter, corriger ou isoler la production en cours |
| Essais de fin de ligne | Chaque unité terminée assure-t-elle les fonctions de base requises ? | Charge, sortie, profils des protocoles USB, indicateurs, boutons, courant de veille et réponse de base des protections | Valider ou isoler chaque unité |
| OQC : contrôle qualité avant expédition | Le lot terminé satisfait-il à la spécification de libération ? | Inspection visuelle et fonctionnelle aléatoire, emballage, étiquettes, mesures et essais de performance sélectionnés | Libérer ou rejeter le lot à expédier |
Certaines usines utilisent le terme FQC, contrôle qualité final, pour la vérification des unités terminées avant l’OQC. L’appellation compte moins que le périmètre. L’acheteur doit pouvoir distinguer les contrôles appliqués à chaque unité, ceux effectués sur un échantillon et les essais destructifs de qualification ou de fiabilité.
Que faut-il figer avant le début de la production ?
Le contrôle qualité commence par une configuration de fabrication approuvée. Si la définition du produit reste floue, les inspecteurs ne peuvent que comparer un échantillon incertain à un autre.
Figez les éléments suivants avant la production en série :
- Modèle du produit fini, SKU du client et région de commercialisation.
- Énergie nominale en Wh, capacité annoncée en mAh et tension de référence de chaque valeur revendiquée.
- Fabricant des cellules, usine, modèle, chimie, grade et période de fabrication autorisée.
- Révision de la PCBA, révision du schéma et nomenclature maîtrisée.
- Circuits intégrés de protection, de charge, de conversion et de protocole USB.
- Version du firmware, version des paramètres et méthode pratique d’identification, telle qu’une somme de contrôle ou une lecture.
- Spécification, position et méthode de fixation de la NTC.
- Interconnexion des cellules, isolation, calage, adhésif et matériaux thermiques.
- Résine, couleur, finition et dimensions du boîtier, ainsi que les échantillons limites approuvés.
- Connecteurs et câbles intégrés, notamment les exigences relatives aux conducteurs, à la longueur et à la protection contre la traction.
- Maquette des étiquettes, marquages réglementaires, instructions, accessoires et emballage.
Reliez l’échantillon approuvé à ces enregistrements. Un échantillon de référence signé est utile pour la couleur, le toucher et l’assemblage, mais il ne révèle pas une cellule substituée ou une modification du firmware. Ce rôle revient à la spécification et aux enregistrements dont les révisions sont maîtrisées.
Le guide YULIDA des spécifications de batteries externes explique les éléments commerciaux et techniques à convenir avant l’approbation des échantillons.
Que doit vérifier l’IQC sur les matériaux et composants reçus ?
L’IQC doit d’abord vérifier l’identification, puis inspecter les caractéristiques susceptibles d’affecter la sécurité, le fonctionnement, l’assemblage ou l’aspect. Le lot reçu doit être associé à un numéro de lot fournisseur, une quantité, une date de réception et un statut d’inspection. Les matériaux et composants doivent rester en quarantaine jusqu’à leur libération.
Les contrôles précis dépendent de la pièce :
| Matériau ou composant reçu | Contrôles d’identification | Inspection ou essai courant |
|---|---|---|
| Cellules lithium-ion | Fabricant, usine, modèle, lot, code de date et spécification approuvée | Aspect, dimensions, masse, tension à vide, résistance interne en courant alternatif ou continu selon la méthode convenue, et capacité par échantillonnage si spécifié |
| PCBAs | Fournisseur, révision de la carte, révision de l’assemblage, état du firmware et lot | Qualité visuelle de réalisation, présence et orientation des composants, programmation, fonctionnement électrique et vérification des composants critiques |
| Ports USB et câbles intégrés | Référence de la pièce, fournisseur, plan et lot | Dimensions, état des contacts, ajustement à l’insertion, continuité, résistance du conducteur et contrôles mécaniques par échantillonnage |
| Pièces plastiques et métalliques | Code matière, empreinte du moule, couleur et lot | Dimensions, défauts de surface, ajustement, couleur par rapport à la plage approuvée et justificatifs matière si requis |
| Isolation et adhésif | Matériau, épaisseur, fournisseur, durée de conservation et lot | Dimensions, adéquation du positionnement, contrôles d’adhérence ou de polymérisation et conditions de stockage |
| Étiquettes et emballage | Révision de la maquette, langue, SKU et destination | Texte, code-barres, valeurs nominales, dimensions, durabilité de l’impression et configuration des cartons |
Un certificat de conformité peut étayer le contrôle, mais il ne doit pas constituer la seule preuve pour un matériau à haut risque. Vérifiez qu’il identifie bien le fabricant, la pièce et le lot effectivement reçus par l’usine.
Comment contrôler les cellules lithium-ion reçues ?
Conservez les lots de cellules séparés et traçables. Enregistrez le fabricant, le modèle exact, le lieu de fabrication le cas échéant, le code de date et le lot fournisseur. Si un ordre de fabrication utilise plusieurs lots de cellules, les enregistrements des produits finis doivent indiquer quelle plage de numéros de série ou de cartons a reçu chaque lot.
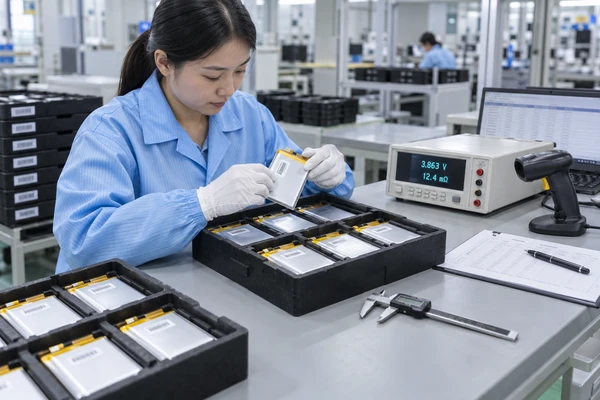
L’IQC peut comprendre l’aspect, les dimensions, la masse, la tension à vide et la résistance interne. La vérification de capacité par échantillonnage peut détecter un grade incorrect ou un lot anormal, mais la méthode doit préciser le profil de charge-décharge, la température, le temps de repos et la tension de référence. Sinon, deux laboratoires peuvent annoncer des valeurs différentes pour une même cellule.
Définissez également les règles de stockage. Les cellules nécessitent une plage d’état de charge approuvée, des limites de température et d’humidité, une durée maximale de stockage et une gestion premier entré, premier sorti. Les cellules endommagées, gonflées, corrodées ou profondément déchargées doivent suivre un processus d’examen séparé, et non retourner dans le stock utilisable après un simple contrôle de tension.
Les documents de qualification des cellules et les justificatifs de transport ne prouvent pas que tous les lots reçus sont identiques. Vérifiez leur correspondance avec le modèle approuvé, puis utilisez les enregistrements de réception et la traçabilité de production pour maîtriser les lots. Consultez le guide de sélection des cellules pour batteries externes pour connaître les vérifications de conception qui précèdent l’IQC.
Que doit vérifier l’IQC sur les PCBAs et les composants électroniques ?
Commencez par la révision et la liste des composants critiques. Une PCBA peut sembler correcte tout en comportant un autre circuit intégré de protection, un MOSFET aux caractéristiques nominales inférieures, une autre inductance, un autre condensateur, un autre connecteur ou un paramètre programmé différent.
Les contrôles à réception des PCBAs peuvent comprendre :
- Révision de la carte et de l’assemblage.
- Marquage ou code de lot requis.
- Fabricant et référence des composants critiques.
- Polarité, orientation et dommages évidents des composants.
- Joints brasés, contamination et qualité de réalisation mécanique.
- Version du firmware ou des paramètres.
- Fonctions d’entrée, de sortie, de veille et de protection sur un dispositif d’essai convenu.
Si le contrat impose des critères d’acceptation IPC, précisez le document et sa révision dans l’accord qualité. IPC a annoncé IPC-A-610J en 2024 comme norme d’acceptation après assemblage, et IPC J-STD-001J comme norme associée pour les procédés et matériaux de brasage. Les deux sont souvent utilisées ensemble, mais aucune ne devient automatiquement une exigence contractuelle au seul motif que l’usine connaît ces documents. IPC : publication d’IPC-A-610J et de J-STD-001J.
Définissez la classe du produit et les éventuels critères propres au client avant l’inspection. Décidez également comment évaluer les joints cachés. L’inspection visuelle ne permet ni d’observer toutes les interfaces brasées ni de vérifier un seuil de coupure programmé.
Que doit maîtriser l’IPQC sur la ligne d’assemblage ?
L’IPQC doit détecter les dérives du procédé tant que la quantité concernée reste faible. L’inspecteur a besoin d’un plan de réaction, pas seulement d’un formulaire à signer en fin de poste.
Les contrôles IPQC utiles comprennent :
- Le dégagement et la vérification de la ligne avant le lancement d’un nouveau SKU ou d’une nouvelle révision.
- La vérification des matériaux et composants par rapport à l’ordre de fabrication et à la nomenclature.
- La fabrication et l’approbation de la première pièce.
- L’appairage des cellules et les contrôles de polarité.
- Le programme de soudage, l’état des électrodes et la vérification périodique des soudures.
- La température de brasage ou les réglages du procédé, selon le cas.
- Le positionnement de l’isolation, du calage, de la NTC et de l’adhésif.
- La vérification de la PCBA et du firmware.
- Le couple de serrage des vis, le soudage par ultrasons ou les paramètres de fermeture du boîtier, lorsqu’ils sont utilisés.
- Les contrôles de charge, de sortie et de consommation de courant en cours de fabrication.
- Les mesures de protection ESD et la manipulation des composants électroniques exposés.
- La séparation et l’identification des unités retouchées.
La fréquence doit refléter le risque et la stabilité du procédé. Une ligne peut contrôler la première unité, puis renouveler le contrôle chaque heure, après une quantité définie ou après un arrêt. Un paramètre automatisé à haut risque peut être enregistré à chaque cycle. Inscrivez la règle dans le plan de contrôle au lieu de laisser chaque équipe l’improviser.
Comment maîtriser le soudage et l’isolation des cellules ?
L’interconnexion des cellules mérite un point de contrôle distinct : une liaison insuffisante peut créer de la résistance et de la chaleur, tandis qu’une énergie excessive peut endommager la borne ou la languette de la cellule.
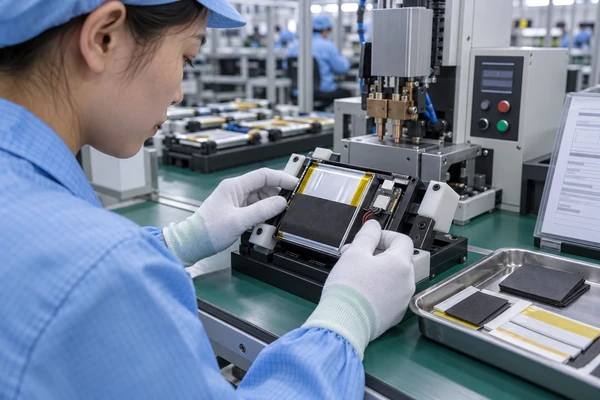
L’instruction de travail doit définir l’empilage des matériaux, l’équipement de soudage, la plage de paramètres approuvée, l’entretien des électrodes et la méthode d’essai. Selon la conception, la vérification peut recourir à un essai de pelage, un essai de traction, une mesure de résistance, des critères visuels ou une combinaison de ces méthodes. Reliez le résultat à la machine, à l’heure et au lot de production.
Ne laissez pas le contrôle destructif des soudures devenir un rituel effectué sur une bande sans rapport avec la production en début de semaine. L’éprouvette, le matériau et le réglage doivent représenter suffisamment bien la liaison de production pour fournir des preuves utiles.
Les contrôles d’isolation doivent confirmer le matériau, la position et la couverture. Inspectez les bords des cellules, les languettes, les barres conductrices, le cheminement des fils, les éléments coupants et la distance entre les pièces conductrices. Assurez-vous que la NTC est en contact avec l’emplacement prévu et ne peut pas bouger pendant l’assemblage du boîtier.
Quand une inspection de première pièce est-elle nécessaire ?
Effectuez une inspection de première pièce au début d’un lot de production et après toute situation susceptible de modifier le résultat. Il peut s’agir d’un changement de modèle ou de lot matière, d’un réglage du dispositif de maintien ou d’essai, d’une mise à jour du firmware, d’un arrêt prolongé de la ligne, d’une maintenance ou d’un changement d’opérateur sur un procédé manuel maîtrisé.
L’inspection de première pièce doit aller au-delà de l’aspect. Vérifiez l’identification, la configuration de fabrication, les performances électriques de base, le firmware, les étiquettes et l’emballage. Pour un modèle USB-C à forte puissance, confirmez les profils de charge et de sortie annoncés à l’aide d’un analyseur de protocole et d’une charge électronique.
Gardez la première unité approuvée ou son dossier complet à disposition sur la ligne. Si la première pièce échoue au contrôle, arrêtez la production et isolez les unités fabriquées depuis le dernier contrôle accepté. Signer le formulaire une fois la production terminée lui fait perdre l’essentiel de son intérêt.
Quels essais chaque batterie externe terminée doit-elle réussir ?
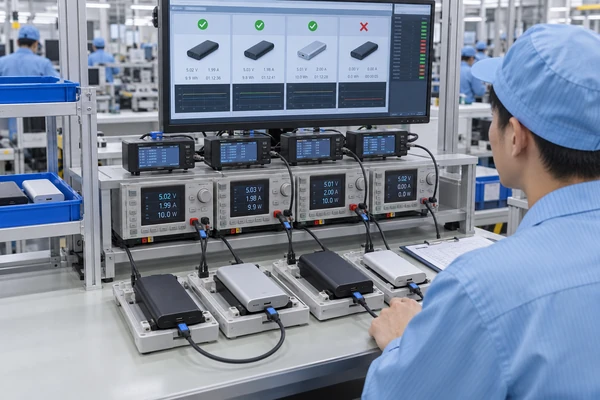
Chaque unité doit réussir un essai de fin de ligne adapté aux défauts fréquents, détectables et importants. Le dispositif d’essai doit identifier le programme par SKU et empêcher l’opérateur d’en utiliser un moins exigeant.
Une séquence de fin de ligne appliquée à 100% des unités peut couvrir :
- La charge en entrée sur le ou les ports requis.
- La tension et le courant de sortie à des points de charge définis.
- Les profils fixes USB-A et USB-C requis.
- La négociation USB Power Delivery ou PPS lorsque ces fonctions sont annoncées.
- Le comportement multiport pour les combinaisons retenues dans la spécification.
- Le bouton, l’écran, les indicateurs et le mode faible courant.
- Le courant de veille ou une décharge anormale.
- Un contrôle de base de la protection contre les surintensités ou les courts-circuits, au moyen d’un dispositif sûr et validé.
- Le fonctionnement des câbles intégrés et des connecteurs.
Enregistrez les valeurs mesurées lorsque l’équipement le permet. Un voyant vert seul n’indique pas si le résultat était proche de la limite, ni si un poste a fait échouer puis réussir plusieurs fois la même unité.
Les essais de fin de ligne doivent rester dans le cadre de la méthode de production maîtrisée. Les essais destructifs en conditions abusives relèvent d’un programme de sécurité qualifié, et non d’une ligne d’assemblage ouverte. UL indique que les essais de batteries externes selon UL 2056 couvrent la protection contre la surcharge et la décharge excessive, les courts-circuits, la surcharge électrique, les chutes, les chocs et la sécurité thermique. Ces évaluations ont un autre objectif que les contrôles fonctionnels courants en usine. UL Solutions : essais des batteries externes selon UL 2056.
Que doit inspecter l’OQC avant l’expédition ?
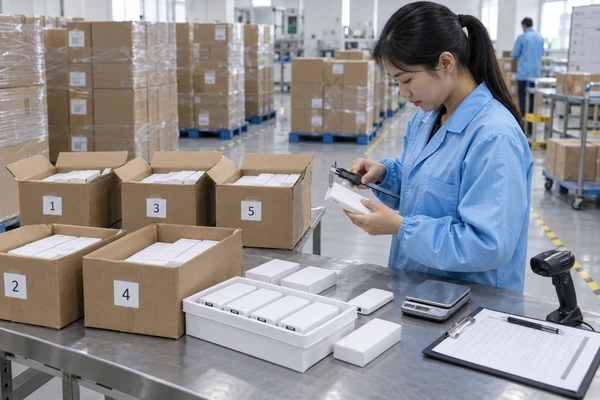
L’OQC doit inspecter un échantillon sélectionné aléatoirement dans un lot terminé clairement défini. L’échantillon doit représenter tous les cartons, les périodes de production, les couleurs et les autres variantes du lot. Choisir les cartons les plus propres en haut des piles près de la table d’inspection ne constitue pas un échantillonnage aléatoire.
La liste de contrôle avant expédition peut comprendre :
- SKU, couleur, quantité et plage de cartons.
- Configuration de fabrication du produit et comparaison avec l’échantillon approuvé.
- Qualité de réalisation, ajustement, finition, ports, boutons et accessoires.
- Valeurs nominales sur les étiquettes, avertissements, code-barres et numéro de série ou code de lot.
- Emballage, composition des assortiments, marquages des cartons et protection pour le transport.
- Dimensions du produit, masse et mesures électriques sélectionnées.
- Fonctionnement de la charge, de la sortie, des protocoles, des indicateurs et des câbles.
- Essais par échantillonnage de capacité, de puissance de sortie soutenue, de température ou de vieillissement, si requis.
- Examen des enregistrements IQC, IPQC, des résultats de fin de ligne et des non-conformités non clôturées.
Des essais différents peuvent nécessiter des tailles d’échantillon différentes. Une inspection visuelle non destructive peut utiliser un plan d’acceptation de lot, tandis qu’un essai de capacité long peut porter sur un échantillon technique plus petit, défini dans la spécification d’achat. Les exigences critiques pour la sécurité peuvent nécessiter une qualification distincte, une vérification périodique ou des règles d’acceptation zéro.
Qu’est-ce que l’AQL dans l’inspection des batteries externes ?
L’AQL est un indice utilisé pour sélectionner un système d’échantillonnage pour acceptation sur une série continue de lots. Il contribue à déterminer la taille de l’échantillon et le nombre d’acceptation ou de rejet pour une inspection définie. Il n’autorise pas l’expédition de ce pourcentage d’unités dont on sait qu’elles sont défectueuses.
Le NIST explique clairement le point essentiel : l’échantillonnage pour acceptation sert à décider si un lot est susceptible d’être acceptable, pas à estimer la qualité du lot. NIST : qu’est-ce que l’échantillonnage pour acceptation ?.
La référence internationale actuelle est ISO 2859-1:2026, publiée en janvier 2026. L’ISO indique que cette troisième édition définit des systèmes d’échantillonnage simple, double et multiple indexés sur l’AQL, comprend les procédures de changement de sévérité et de contrôle à lots intermittents, et remplace l’édition de 1999 et ses amendements. ISO: ISO 2859-1:2026.
Si un contrat mentionne encore ISO 2859-1:1999, les parties doivent examiner la transition plutôt que d’appliquer une autre table sans le préciser. Indiquez la norme, l’édition, le niveau d’inspection, le type d’échantillonnage, l’AQL, l’état de sévérité du contrôle et la définition du lot dans l’instruction d’inspection.
Un AQL de 1.0 signifie-t-il que 1% de produits défectueux sont acceptables ?
Non. Une valeur AQL sert à indexer un système d’échantillonnage et ses caractéristiques d’efficacité sur une série continue de lots. Elle n’autorise pas l’inspecteur à constater puis à ignorer une proportion connue de 1% d’unités défectueuses dans l’expédition.
Un plan d’échantillonnage crée des risques pour le fournisseur et le client. Un bon lot peut être rejeté et un mauvais lot accepté, puisque la décision repose sur un échantillon. Le NIST décrit ces risques à travers la courbe d’efficacité et distingue l’AQL du pourcentage limite d’unités défectueuses dans un lot. NIST : types de plans d’échantillonnage pour acceptation des lots.
C’est pourquoi l’acheteur ne doit pas écrire « AQL 2.5 » comme seule exigence d’inspection. L’instruction doit aussi préciser la classe de défaut, le niveau d’inspection, le système d’échantillonnage, les règles de changement de sévérité ainsi que les nombres d’acceptation et de rejet issus de la norme choisie.
Comment classer les défauts ?
Classez les défauts probables avant que l’inspecteur n’ouvre le premier carton. Les définitions doivent décrire les conséquences, et la liste de contrôle doit donner des exemples propres au produit.
| Classe de défaut | Signification pratique | Exemples possibles pour les batteries externes |
|---|---|---|
| Critique | Peut créer un risque inacceptable pour la sécurité ou la conformité réglementaire, ou enfreint une exigence considérée comme critique par le contrat | Cellule incorrecte ou non approuvée, polarité inversée, pièce conductrice exposée, isolation essentielle absente, défaillance dangereuse d’une protection, valeur nominale obligatoire substantiellement fausse ou condition de transport interdite |
| Majeur | Empêche l’usage prévu, réduit sensiblement les performances ou risque d’entraîner un retour | Unité qui ne se charge pas, profil PD requis absent, capacité inférieure à la limite convenue, câble intégré intermittent, jeu important du boîtier, accessoire incorrect ou code de traçabilité illisible |
| Mineur | N’affecte pas sensiblement la sécurité du fonctionnement, mais dépasse la limite approuvée de qualité de réalisation ou d’aspect | Petite marque de surface en dehors de l’emplacement autorisé, léger défaut d’impression avec un texte entièrement lisible, faible variation de couleur au-delà de la plage approuvée |
Ces exemples sont des points de départ, pas des classifications universelles. Un problème de marquage peut être critique sur un marché et majeur sur un autre. Un défaut esthétique peut être majeur pour une gamme haut de gamme destinée au commerce de détail, avec des exigences d’aspect strictes. Convenez de la liste et des photographies avant la production.
Pour les défauts critiques, de nombreux acheteurs imposent une acceptation zéro ou une règle distincte c=0, suivie de mesures de confinement et d’une investigation si un défaut est détecté. Ne classez pas un défaut de sécurité dans un AQL courant de défauts majeurs simplement parce que la table est pratique.
Comment sélectionner un plan d’échantillonnage AQL ?
Utilisez la norme à jour sous licence et suivez ses tables ainsi que ses règles de changement de sévérité. La démarche habituelle est la suivante :
- Définir un lot homogène : SKU exact, révision, période de production et quantité.
- Choisir la norme d’inspection et son édition.
- Sélectionner le niveau d’inspection ou le niveau spécial adapté à la caractéristique.
- Attribuer l’AQL convenu ou une autre règle de décision sur le lot à chaque classe de défaut.
- Utiliser la taille du lot et le niveau pour obtenir la lettre-code de taille d’échantillon.
- Utiliser le plan simple, double ou multiple choisi pour obtenir la taille d’échantillon et les nombres d’acceptation et de rejet.
- Sélectionner les unités aléatoirement dans l’ensemble du lot.
- Enregistrer chaque défaut et décider du sort du lot sans modifier le plan après avoir vu les résultats.
- Appliquer, d’un lot au suivant, les règles de contrôle normal, renforcé, réduit, à lots intermittents ou d’interruption prévues par la norme lorsque l’accord y fait appel.
Ne copiez pas une ancienne table de tailles d’échantillon trouvée sur un blog d’inspection en la présentant comme ISO 2859-1:2026. L’édition 2026 a remplacé la précédente. L’accord qualité doit identifier la table réellement utilisée.
ANSI/ASQ Z1.4 est une autre norme d’échantillonnage par attributs utilisée dans certaines chaînes d’approvisionnement. L’ASQ décrit Z1.4 comme proposant des plans normaux, renforcés et réduits pour un AQL donné. Si l’acheteur l’utilise, mentionnez-la explicitement au lieu de considérer toutes les tables AQL comme interchangeables. ASQ : normes d’échantillonnage Z1.4 et Z1.9.
Quel AQL un acheteur OEM doit-il utiliser pour les batteries externes ?
Il n’existe pas d’AQL universel adapté à toutes les batteries externes ou à toutes les classes de défauts. Choisissez le plan selon les risques du produit, les exigences du marché, la tolérance de la marque, l’historique du procédé et les conséquences d’un défaut non détecté.
Un acheteur peut fixer des règles plus strictes pour la sécurité, les fonctions électriques essentielles et les étiquettes obligatoires que pour de petites marques esthétiques. Les valeurs effectives doivent figurer dans l’accord qualité. Les valeurs commerciales souvent citées, telles que 1.0, 1.5, 2.5 ou 4.0, ne constituent pas des recommandations automatiques et ne doivent pas être reprises sans examiner la courbe d’efficacité et les risques du plan.
Certaines caractéristiques se maîtrisent mieux autrement :
- Utilisez des essais automatisés à 100% pour la polarité, la charge de base, la sortie et l’identification programmée lorsque l’essai est fiable et non destructif.
- Utilisez la surveillance du procédé pour l’énergie de soudage, le couple, la programmation du firmware et les autres paramètres de fabrication.
- Utilisez la qualification et les essais périodiques de fiabilité pour les conditions abusives, la durée de vie en cycles et les autres évaluations longues ou destructives.
- Utilisez une règle distincte d’acceptation zéro ou de confinement pour les défauts critiques convenus.
L’AQL est un outil de décision sur les lots. Ce n’est pas l’ensemble du système qualité.
L’échantillonnage final peut-il remplacer la maîtrise du procédé ?
Non. Un échantillon final peut révéler un problème, mais il indique rarement à l’usine quand celui-ci a commencé ou quelles unités sont concernées.
Supposons qu’un échantillon OQC révèle une batterie externe dont la sortie USB-C est intermittente. L’inspection finale peut rejeter le lot. Elle ne peut pas déterminer si la cause est un dispositif de brasage usé pendant la dernière heure, un lot de connecteurs reçus, une contamination sur une ligne, un lot de firmware incorrect ou des retouches répétées. La réponse vient de la traçabilité des composants et des enregistrements du procédé.
Utilisez les tendances avant l’inspection finale. Surveillez le taux de réussite au premier passage, les codes de défaillance des postes, le taux de retouche, les résultats de soudage, la distribution du courant de veille et les résultats des essais de capacité. Un lot peut réussir un contrôle AQL alors que le procédé se dégrade.
Comment gérer les essais de performance par échantillonnage ?
Les essais de capacité, de puissance soutenue, de température et de durée de vie en cycles nécessitent des conditions maîtrisées et un calendrier différent de celui d’une inspection visuelle rapide.
Pour chaque essai par échantillonnage, précisez :
- La fréquence de prélèvement et l’origine des échantillons.
- L’identification des échantillons et leur conditionnement préalable.
- Le chargeur, le câble, la charge et le profil de protocole.
- Les conditions ambiantes et le temps de repos.
- L’équipement de mesure et son statut d’étalonnage.
- Les règles de coupure en charge et en décharge.
- La tension de référence utilisée pour les valeurs annoncées en mAh.
- Les limites d’acceptation et le traitement de l’incertitude de mesure.
- Les règles de nouvel essai et de remontée des défaillances.
Ne remplacez pas un échantillon après un échec, sauf si la méthode écrite l’autorise et si le premier résultat reste enregistré. Un nouvel essai peut servir à étudier la répétabilité ; il ne doit pas effacer les preuves.
Pour les méthodes détaillées, consultez les guides YULIDA sur les essais de capacité des batteries externes, essais de durée de vie en cycles et essais de charge rapide.
Que se passe-t-il lorsqu’un lot échoue à l’OQC ?
Mettez le lot en quarantaine et ouvrez un enregistrement de non-conformité. Celui-ci doit identifier le SKU, le lot de production, la plage de cartons, l’échantillon en échec, le défaut, la quantité inspectée et la règle d’acceptation applicable.
Décidez ensuite du traitement :
- Rejeter le lot et le fabriquer à nouveau.
- Effectuer un tri validé à 100% pour un défaut détectable.
- Retoucher selon une instruction approuvée, puis répéter les essais requis.
- Autoriser l’utilisation en l’état uniquement avec l’accord écrit de la partie responsable de l’exigence, et seulement si les obligations de sécurité et réglementaires le permettent.
- Mettre au rebut ou maîtriser autrement les unités qui ne peuvent pas être rendues conformes.
Déterminez le périmètre affecté avant la libération. Exploitez les données des postes, les lots de composants, les horaires de la ligne, l’opérateur, la machine et l’historique des retouches. Si le défaut peut échapper à la méthode de tri proposée, même un tri à 100% peut rester insuffisant.
Ne prélevez pas sans cesse de nouveaux échantillons dans le même lot refusé jusqu’à ce que l’un d’eux réussisse. La réinspection doit suivre la norme et la procédure qualité convenues après le confinement ou l’action corrective. Conservez l’échec initial dans le rapport final.
Comment maîtriser les retouches ?
Une retouche modifie le produit et peut provoquer de nouveaux dommages. Utilisez une instruction maîtrisée précisant qui peut l’effectuer, les outils et matériaux autorisés, le nombre de cycles de retouche permis et les inspections à répéter.
Sur une batterie externe, l’ouverture du boîtier peut affecter les clips, l’adhésif, l’isolation, les cellules, les câbles et les surfaces esthétiques. Une reprise de brasage peut exposer les cellules à la chaleur ou laisser une contamination. La reprogrammation du firmware peut modifier la charge, la répartition de puissance et le comportement des protections.
Identifiez les unités retouchées dans les enregistrements de production, même si le client ne souhaite pas de marque extérieure visible. Après la retouche, répétez chaque contrôle affecté par l’opération. Le remplacement d’une PCBA, par exemple, exige généralement une vérification du firmware et des essais électriques fonctionnels complets.
Comment gérer les modifications techniques ?
Aucune substitution touchant à la sécurité ou aux performances ne doit être introduite en production par une note manuscrite sur la ligne. Le fournisseur doit émettre une demande de modification identifiant les anciennes et nouvelles pièces, le motif, les modèles concernés, l’analyse des risques, les preuves de validation et le lot proposé pour l’entrée en application.
Examinez les modifications concernant :
- Les cellules et leur source de fabrication.
- Les composants de protection, de charge et de conversion.
- Le firmware et les fichiers de paramètres.
- La NTC, l’isolation et les matériaux thermiques.
- Les connecteurs, câbles et conducteurs à fort courant.
- La résine, l’épaisseur, l’outillage ou la méthode de fermeture du boîtier.
- Les étiquettes, valeurs nominales et instructions propres au marché.
Déterminez si la modification nécessite un nouvel échantillon, une vérification partielle, des essais de fiabilité, un examen de conformité ou une requalification complète. Le premier lot de production après approbation doit être soumis au niveau d’inspection et à la surveillance définis dans le plan de modification.
Quels enregistrements qualité un acheteur OEM doit-il demander ?
L’acheteur n’a pas besoin de tous les formulaires de l’usine, mais les preuves doivent suffire à retracer les unités expédiées et à examiner les décisions importantes.
Demandez ou conservez :
- La spécification, les plans et la nomenclature approuvés, ainsi que l’historique des révisions.
- L’approbation de l’échantillon de référence et les échantillons limites signés.
- Les enregistrements d’inspection à réception des cellules et des autres matériaux ou composants critiques.
- La traçabilité du lot de cellules jusqu’au lot de produits finis.
- Les enregistrements de première pièce et de vérification du dégagement de ligne.
- Les paramètres de procédé maîtrisés et les résultats des vérifications périodiques.
- Les données des essais de fin de ligne et le récapitulatif des codes de défaillance.
- Le rapport OQC avec les identifiants des échantillons aléatoires, les défauts et la décision sur le lot.
- Les rapports de capacité, de charge soutenue, de température et de fiabilité exigés par le contrat.
- Les enregistrements de non-conformité, de retouche et d’action corrective.
- Les avis de modification approuvés.
- Le statut d’étalonnage et d’entretien des dispositifs d’essai pour les équipements concernés.
- La quantité expédiée, la plage de cartons et l’autorisation de libération.
Les enregistrements électroniques doivent conserver les résultats initiaux, les nouveaux essais et les modifications. Un tableur ne contenant que des mentions « CONFORME » saisies manuellement est difficile à auditer. Les exports bruts des postes et les mesures horodatées constituent des preuves plus solides lorsque l’équipement les permet.
Que doit auditer un acheteur OEM à l’usine ?
Suivez un SKU depuis la réception jusqu’au carton scellé. Choisissez un lot réel de cellules, retrouvez son enregistrement de réception, localisez-le dans la production en cours et suivez sa trace dans les produits finis. Choisissez ensuite un numéro de série de produit fini et remontez la chaîne en sens inverse.
Pendant l’audit, vérifiez :
- Si les matériaux et composants en quarantaine sont physiquement séparés de ceux qui sont libérés.
- Si le programme de la ligne et le dispositif d’essai correspondent au SKU.
- Si les opérateurs savent identifier l’instruction de travail en vigueur.
- Si l’approbation de la première pièce précède la production en volume.
- Si les unités en échec sont bloquées pour éviter leur emballage accidentel.
- Si les limites d’essai sont maîtrisées et les modifications enregistrées.
- Si les échantillons aléatoires OQC proviennent de l’ensemble du lot.
- Si les lots rejetés conservent leurs enregistrements d’échec initiaux.
- Si les substitutions de composants nécessitent une approbation écrite.
- Si les réclamations récentes sous garantie peuvent être reliées à des SKU et à des lots de production exacts.
Demandez à l’inspecteur de montrer le traitement d’un cas de défaillance. Un système qualité est plus facile à évaluer lorsqu’un problème survient que lorsque tous les exemples ont été préparés pour réussir.
Erreurs fréquentes dans le contrôle qualité des batteries externes
Utiliser une seule liste de contrôle pour tous les modèles
Une batterie externe promotionnelle de 10 W, un modèle USB-C de 65 W pour ordinateur portable et un produit à câble intégré présentent des chemins de courant, des interfaces et des modes de défaillance différents. Conservez un plan maîtrisé pour chaque configuration de fabrication.
Assimiler un certificat fournisseur à une inspection à réception
Les documents aident à confirmer l’identification et la qualification. Ils ne vérifient pas que le lot livré est correctement étiqueté, intact et conforme aux limites de réception convenues.
Inspecter uniquement l’aspect lors de l’OQC
Un boîtier propre peut cacher une faible capacité, une consommation de veille élevée, un profil PD incorrect ou une cellule non approuvée. Intégrez des contrôles électriques mesurables.
Appliquer l’AQL à tous les problèmes de sécurité
Certains dangers nécessitent une qualification, une prévention par le procédé, des contrôles à 100% ou des règles d’acceptation zéro. Un AQL général pour défauts majeurs ne constitue pas un raccourci pour maîtriser la sécurité.
Mélanger les lots avant d’enregistrer la traçabilité
Lorsque des lots de cellules ou de PCBAs sont mélangés sans enregistrement, le périmètre de confinement s’étend. Un problème apparu dans un seul lot reçu peut imposer le blocage de tout l’ordre de fabrication.
Autoriser un nombre illimité de nouveaux essais
Répéter les essais jusqu’à ce qu’une unité réussisse masque les défauts intermittents. Définissez les conditions de nouvel essai, enregistrez chaque tentative et recherchez les causes des échecs répétés.
Rééchantillonner un lot refusé sans action corrective
Un nouvel échantillon ne change pas les preuves initiales. Isolez le lot, déterminez son traitement et suivez la procédure de réinspection convenue.
Questions fréquentes
1. Que signifient IQC, IPQC et OQC ?
IQC désigne le contrôle qualité à réception, IPQC le contrôle qualité en cours de fabrication et OQC le contrôle qualité avant expédition. L’IQC maîtrise les matériaux et composants reçus, l’IPQC maîtrise le procédé de production et l’OQC prend la décision finale sur le lot à expédier.
2. Le FQC est-il identique à l’OQC ?
Pas toujours. Certaines usines utilisent le FQC pour les contrôles des unités terminées et l’OQC pour l’inspection indépendante de libération après emballage. Définissez les responsabilités et le périmètre de l’inspection dans le plan qualité.
3. Un AQL de 2.5 autorise-t-il 2.5% de batteries externes défectueuses dans une expédition ?
Non. L’AQL est un indice utilisé avec un système d’échantillonnage. Le résultat de l’échantillon détermine l’acceptation ou le rejet du lot ; il n’autorise pas l’expédition d’un pourcentage connu d’unités défectueuses.
4. Quel est le meilleur AQL pour les batteries externes ?
Il n’existe pas de valeur optimale universelle. Fixez des règles propres à chaque défaut selon la sécurité, le fonctionnement, l’aspect, les obligations du marché, l’historique du procédé et les risques du plan d’échantillonnage retenu.
5. Combien de batteries externes l’OQC doit-il inspecter ?
Le nombre dépend de la taille du lot, du niveau d’inspection, de la norme d’échantillonnage, de l’AQL et du type de plan. Utilisez la norme à jour convenue pour obtenir la lettre-code, la taille de l’échantillon et les nombres d’acceptation et de rejet.
6. Faut-il utiliser l’AQL pour les défauts critiques ?
De nombreux acheteurs utilisent une acceptation zéro ou une règle distincte c=0 pour les défauts critiques convenus. Une qualification de sécurité, des contrôles du procédé et des vérifications à 100% peuvent également être nécessaires, car l’échantillonnage final seul ne peut pas prévenir tous les dangers.
7. L’OQC peut-il remplacer les essais fonctionnels à 100% ?
Non. Les fonctions courantes, importantes et rapidement vérifiables sont généralement mieux contrôlées sur chaque unité. L’OQC prélève un échantillon dans le lot terminé et vérifie que les exigences de libération sont satisfaites.
8. Faut-il tester la capacité de chaque cellule lors de l’IQC ?
Pas nécessairement. Le plan de contrôle peut prévoir un contrôle à 100% de l’identification, de la tension ou de la résistance, ainsi que des essais de capacité par échantillonnage selon une méthode définie. La décision dépend des contrôles du fournisseur, du risque, du temps d’essai et de l’historique du procédé.
9. Que faire après un échec à l’inspection AQL ?
Mettez le lot en quarantaine, enregistrez l’échec, déterminez le périmètre concerné et choisissez un traitement approuvé, tel que le rejet, un tri validé ou une retouche. La réinspection doit suivre la procédure convenue après le confinement ou l’action corrective.
10. Un rapport OQC conforme prouve-t-il que le produit est certifié ?
Non. L’OQC est une activité de libération des lots de production. Les justificatifs de sécurité, de transport, de CEM, d’environnement et d’accès au marché doivent être examinés selon les exigences qui leur sont applicables et pour la configuration exacte du produit.
Joignez le plan qualité à la spécification d’achat OEM
Avant de passer commande, convenez de la révision du produit, des matériaux et composants critiques, des points de contrôle, des essais à 100%, des essais par échantillonnage, des classes de défauts, du système AQL, des règles de notification des modifications et des enregistrements fournis avec chaque expédition. Joignez la liste de contrôle à la spécification d’achat afin que l’acheteur, l’usine et l’inspecteur tiers utilisent les mêmes limites.
Pour un nouveau projet, commencez par l’approbation des échantillons et vérifiez que la configuration approuvée peut être reproduite sur la ligne prévue. Examinez ensuite plus attentivement le premier lot de production en série avant de passer à une inspection réduite ou à une surveillance moins intensive.
Send YULIDA the model or product specification, target market, charging requirements, order quantity and proposed acceptance criteria. Ask the team to confirm the inspection scope, available records and any additional validation needed for the quoted build. Request a model-specific quality plan for your OEM order.
Sources officielles et vérification
Ces sources primaires étayent les informations de cet article sur les normes, la compatibilité, la sécurité ou le transport. Vérifiez les exigences actuelles pour le modèle précis et le marché de destination.
- UL Solutions — Normes de sécurité des batteries et informations techniques de sécurité.
